


Vo vnútri elektronických zariadení je rozhodujúce spoľahlivo pripojiť vodiče a zápisné skrutkové terminály sú bežnou kľúčovou súčasťou na dosiahnutie tohto {., jeho výrobný proces kombinuje precízne spracovanie kovov s technológiou plastovej formovania . Najprv je vyrobené jadro kovovej časti medzi kovou v lete. 0 . 8 a 1 . 2 milimetre hrubé, rezanie a ohýbanie, aby ste ich tvarovali do kritických vodivých píp a kartáčiek na pružiny, ktoré poskytujú upínaciu silu . Táto fáza vyžaduje vysoký stupeň presnosti a chyby v kritických rozmeroch sa musia kontrolovať až do ± 0 {{}} {}} {} Následné pripojenia. Efektívny lisovací lis môže produkovať okolo 300 z týchto kovových častí za minútu. Po dokončení pečiatky sa diely dôkladne vyčistia, aby sa odstránili akýkoľvek olej a nečistoty, ktoré zostali z procesu, a pripravia ich na ďalší krok.
Aby sa zameralo na poskytnutie trvanlivosti kovových dielov a vynikajúceho prúdu prúdu, sú potrebné povlaky . Povrch je zvyčajne potiahnutý tenkým povlakom striebra alebo cínu {{}}, takáto krycia vrstva je tenšia ako šírka vlasov a má tendenciu konania, chránia, chránia, co -iting, ktorá konala, co -chráni, co -chráni, chráni, co -chráni, co -chráni, co -chráni, co -chránenie, co -croting, co -croting, co -croting, co -to -conting, co -to -conting, co -croting consing, co -croting, co -croting consing of co -croting {} {}}}}}}}}}}}}}}}} Kov z oxidácie . Na potvrdenie ochranného účinku povlaku používame extrémne testovanie soli sprej na obnovenie stability korózie potiahnutých častí až 500 hodín v extrémnych poveternostných podmienkach.
Súčasne sa vyrábajú izolačné škrupiny terminálu a vnútorné konštrukčné komponenty {{0}}}}}}}}}}}}}} špeciálnymi plamennými plastmi, ako je Nylon 66 Injektovaný do formy, ktorá sa udržiava pri teplote približne 80 stupňov Celzia, a po krátkom formovacom cykle iba dvoch až troch sekúnd sa vytvárajú robustné a izolované puzdro a vnútorné komponenty {. Tieto plastové časti musia byť schopné odosielať teploty najmenej 130 stupňov Celsius bez deformácie, zabezpečenie bezpečnosti vo všetkých prevádzkových prostrediach {} {} {} {
Na montážnej linke sú všetky komponenty nakoniec zostavené ako jedno . Presné kovové časti prenosu prúdu sú presne stlačené strojom do formovaných plastových puzdier {{}} pripevňovacie skrutky sú potom zaistené na mieste ručne alebo automatickým strojom {{{}}. 0 . 6 n · m, aby sa zabezpečilo pevné pripojenie bez poškodenia komponentov. Každý dokončený terminálny blok je dôsledne preskúmaný pred zabalením na prepravu. Zahŕňa testovanie dobrého a konzistentnej elektrickej vodivosti s prúdom 5 a potvrdzuje, že vkladanie a extrakčné sily sú v určenom rozsahu 3 až 10.
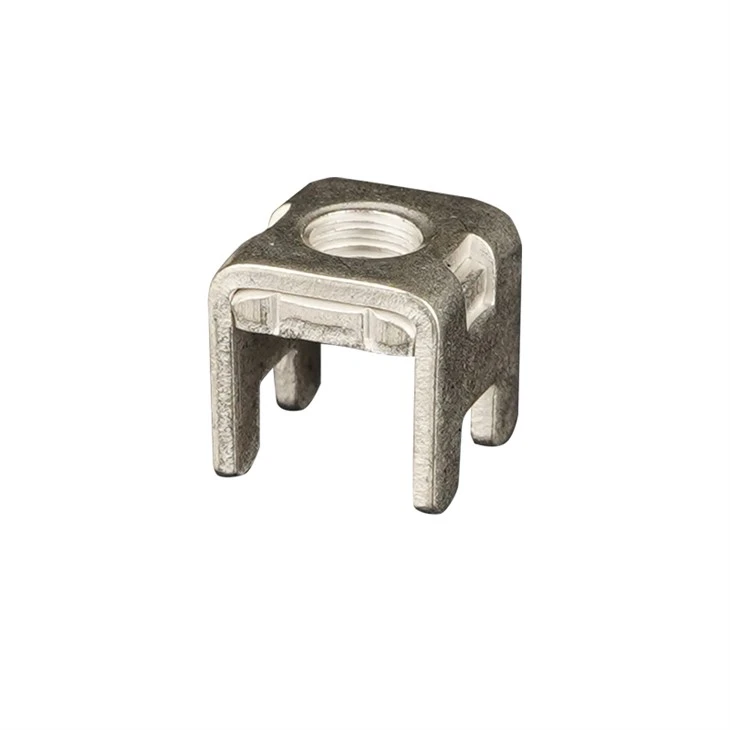
Zváracie terminály PCB môžu udržiavať stabilné elektrické pripojenia ., keď sa bezpečne spájajú s PCB, minimalizujú riziko voľných pripojení alebo straty signálu .
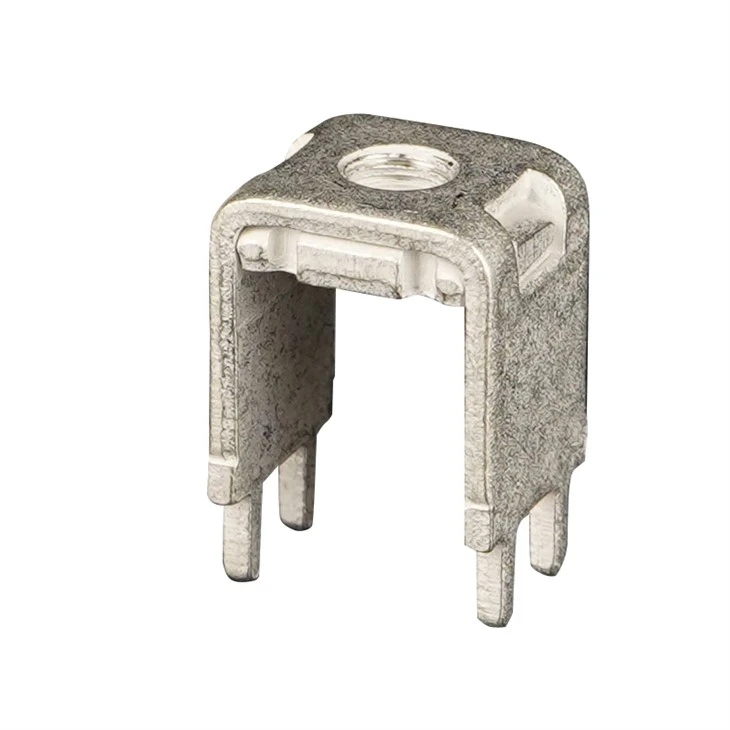
Terminálové bloky svorky sú skvelé na pripojenie drôtov v obvode . Je zvyčajne zabalené do silného, ale ohňostrojového plastového puzdra, ktoré skrýva kritické kovové časti vo vnútri .
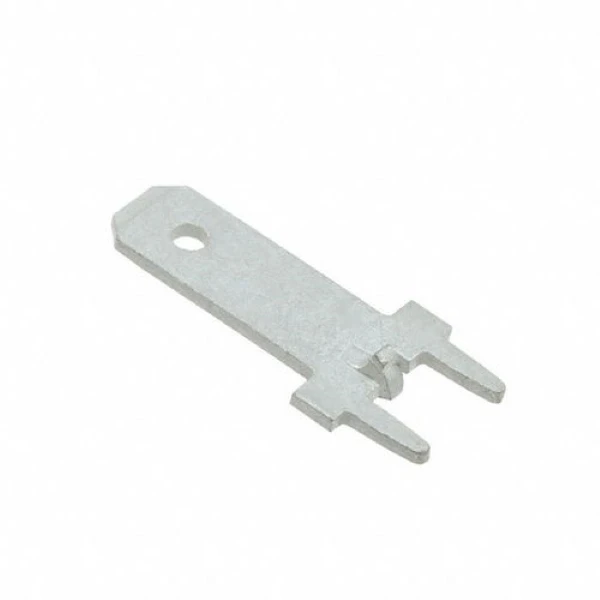
Terminál s dlhým rýlom DPP je konektor drôtu vyrobený na spájkovanie priamo do dosiek s tlačenými obvodmi ., jeho stonka je oveľa dlhšia ako bežné rýľové terminály .

Terminály pravého uhla rýľa dodávajú robustné elektrické pripojenie prostredníctvom inteligentného dizajnu a adaptívnej vedy o materiáloch .


